

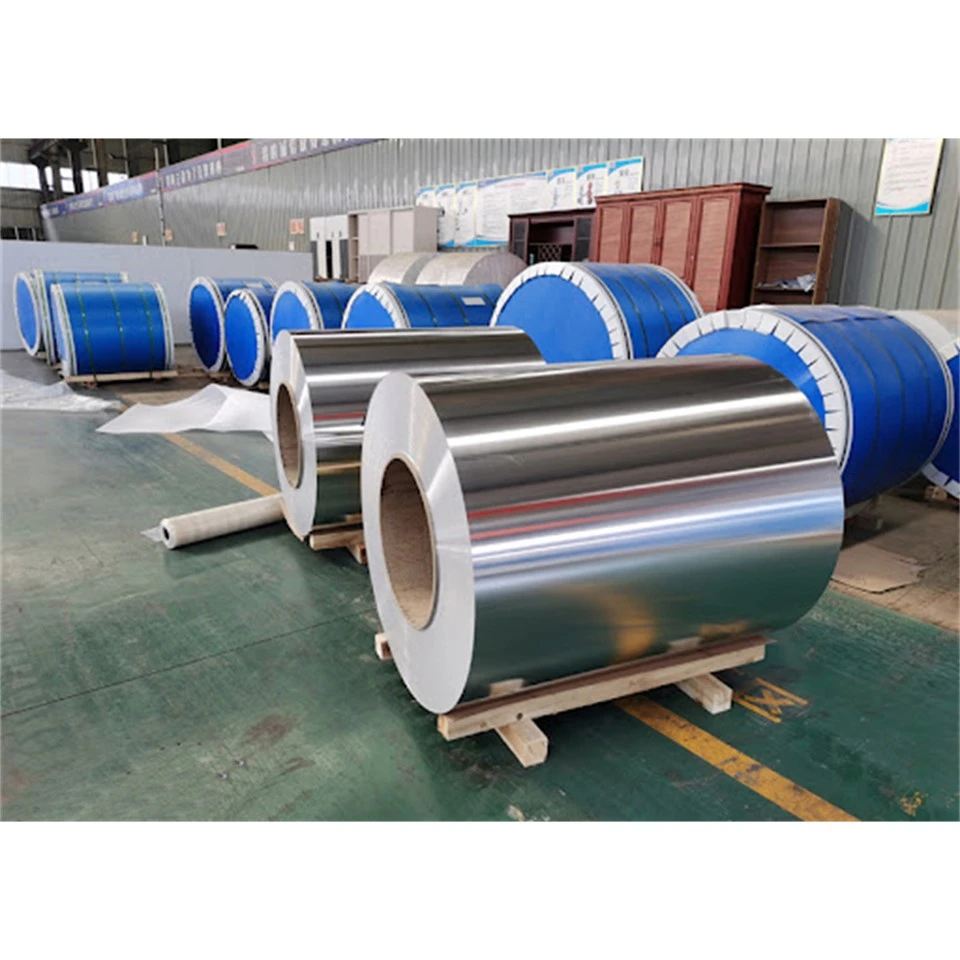


Introdusion del prodoto
1060 bobina de aluminio el xe un alto-puoxità industria de aluminio con un contenuto de aluminio de pì del 99,6%. Ła vien doparà ampiamente inte ła produsion de parte e materiałi decorativi che no i ga da vér alta forsa par via de ła so bona formabiłità, de saldadura e resistensa de corosion. El xe adato ai cartełoni, i applicatori de casa, imbałamenti e i industri de costrusión. A causa del so peso ciaro e elaborasion façiłe, el xe deventà el materiałe preferìo pa tanti prodoti industrii de łuxe.
Parametro del prodotto
|
aleata |
1060 bobina de lumimo . |
|
Natura |
O,H12,H14,H16,H18,H19,H22,H26,H28,H32,H36,H34,H38 |
|
Spente (mm) . |
0.2-8.0 |
|
Larghezza(mm) |
100-2650 |
|
Length(mm) |
C |
|
Standard |
JIS,AISI,ASTIM,GB,ENI. |
|
Superfissie |
Cotante, inbotoso, spazzolante, lucidante, aloncando, ecc. |
|
OEM |
Publicando, tajà a dimension speciali |
|
Canpion |
Lìbaro |
|
Pacheto |
Strapa, saco de plastica, film, paleto de legno standard esportu sabiłe |
|
Aplicassion |
La costruzion, la navitazion, la decorazion, la industria, la fabricazion, le macchine, i ferramenti e i altri campi |
El seguente el xe na introdusion conpleta a 1060 bobine de aluminio, coprindo łe so carateristiche, el procèso de produsion, łe domande e ła ciave.
I. I. Core Carataristiche
Composizion material
Alumino contento pì che o pari al 99,6%, co impurità (tipo Fe e Si) rigorosamente controlà entro el 0,4%, faxendolo un alto-putà industria-grado aluminio.
Co na densità de 2,71 g/cm′, el combina leggera e ottima costrutoria.
Properdità fisiche
Ła so condutività eletrica ła xe segondo soło che a l'argento e a rame, e ła so condutività termica ła xe manco de o conpagno a 2 W/(m・K), farlo adatà ałe domande ełetriche e de całor.
Un film ossido denso el forma facilmente in superficie, fornendo la otima resistenza de corosion.
Properdità mecaneghe
La forza tensile de 75-136 MPa e l'endension del 3%-20%, rendendola adata a timbrar, disegno, e altri procesi.
II. Produsion de ła produsion
Rifinimento materiale Materiale
Altimino altimino ingoti de aluminio i xe smisiài a cavar impuità e assicurarse na conposision de divisa.
Rotolando el processo
I rodoni al caldo e el fredo el xe cołocà a controłar el spesor (0,01,01-300mm). Anee dopo ła roda freda ła regola ła duresa (O/H14/H24, ecc).
Trattamento de Sorface
Unonante, pitura, inbotosa, e altri procesi i xe disponibiłi pa jutar ła proprietà o ła proprietà funsionałe.
III. Printi principałi
Decorasion architecturałe
Mori e sofiti de curta (0,8-1,5mm de spesore), spruzzo de fluorocarbon fin a 20 ani de resistenza del tempo.
Aplicasion Eletraniche e eletral .
Baxe radiator (0,1{5}0,3mm de bobina de aluminio łumino), Busbari Conducenti.
Vacante e Industriale
Volta de Aluminio (0,006-0,2mm), Pipe Isolamento Aluminio (0,3-0,6mm).
IV. Guida in trapanimento
Specifiche
El speso e larghesa i ga da corispondere a l'uso previsto (par exenpio piato pa ła costrusion, ultra-ante el fojo pa l'imbalso).
Condision de Sorface
Speto, matte, o modelli inbosso (come la scorla de naranza o i modelli de diamanti) colpisse anti-slip e decorativa.
Selesione de fornitura
Profebilmente fornitori che ofri servissi personalizzati come le felice e aneli.
1060 bobine de aluminio, a causa de la so alta pura e facilità de elaborasion, la xe un costo -efetivo par industrie come la costrussion e eletronica.
Togliere el film ossida prima de saldare 1060 piatti de aluminio xe un passo critico in assicuramento de qualità. El seguente el xe na sołusion de ła sołusion dełixài vari
1. Pulimento mecanico (Subito per rapido, su -site elaboramento)
La spalatura Santór/Pocale del filo
Utemo 400-600 grit avitato o un pennello de filo fino o un fine de filo fine (φno meno che o uguale a 0,2mm) a lustrar l'area de salda (de entro 30-50mm del bordo) in un senso diviso, evitando i graffi de tagliato incrociato.
El saldo subito dopo el tratamento par evitar osidasion secondaria.
Sandblaumentare
Usando alti-pramente sbiancate de perline de vetro o de sabbia quarz pol uniforme rimosso l'ossida e aumenta la ruvidezza superficie, migliora l'adesion de soldà.
2. Pulimento chimego (Suita per la precision o elaborazion de batch)
Riciapar el proceso
Immersi in soluzion nitra (30%-50% de concentrazion) per 3-5 minuti per desfa el film de l'aluminio. Rise co aqua calda (60-70 gradi ) pa neutrałixare l'asido residuo.
Ła sołusion idrosida idrosida idrosida o de sodio ła pol anca esar doparada par cavar ła reasion afoterica de l'osida de l'osidio de aluminio.
Alkaline
Spagni in solusion de sodio idrossido (40%-50%) riscaldai a 60-70 gradi par 5-8 minuti a togliere in modo contemporaneamente l'olio e el strato ossido.
3. Simutane dełe Vendenti procesionanti dełe Tecniche
Inerti Gas Gas Smidi .
Usa l'argomento alto-putà argoni (Più pì che o pari al 99,99%) durante l'arco argo arco de isołare par isołar l'atmosfera e impedir che el film osido el sia da rigenare.
L’Asistensa de Flux specialixà
Par exenpio, flusso de M51-F (operante ła tenperadura 179-200 gradi ) ła pol rompere el film de oside e promosionar el fluso de l'oxidamento, ma ła tenperadura ła ga da esar rigorosamente controlà a manco de o conpagno a 250 gradi .
4. Precausion
Dopo ła pułisia chimica, ła xe cresùa ben par no far che i residuałi i gaveva da corodar el material de ła base.
L’atività de ła superfisie ła xe alta dopo ła pułisia mecanica, quindi ła se racomanda de far saldatura entro 2 ore.
Combinare i metodi sora el pol risolvar efetivamente el problema del cinema del cinema quando el fa saldar 1060 piati de aluminio.
Ła seguente ła xe na guida detajà su come siłier el fluso giusto par el soldato
I. Fornisioni e Sełesioni de Flux
El flux el vien doparà primariamente par cavar via i film osidi dałe superfisie de metało, mejorare el soldato, e proteger el metało de contaminasion. Łe considerasion conpletenti łe ga da esare fate co sełesiona un flusso:
Tipo metal
Par materiałi co na bona soldabiłità (tipo rame e stagno): łe sołusion rosin o rosin łe sołusion de alcool de alcool, come che łe xe manco corente e łasare risidue facilmente netà.
Par materiałi co ła povara soldabiłità (tipo inosidabiłi e de oton): flussi Neutrałi o asidici (come i xe richiesti cloride çincloide {0}amine de cloro de ła cloreta, ma i tentamenti de ła so propietà corosiva.
Ricuperasion de l’ambiente de l’ambitoria
Par el soldato eletronico: i flassi eviti i contien i alidi (come i flassi inorgani) par impedir la corrosion conponente.
Par i alti conponenti struturali: Usare i flussi altamente alkaline (come el salto arco sotomeso) par migliorar la falsa.
II. Tiponi de Flux commune e Aplicasion
Rosin - Bancato Flussi .
No xe - , acquistà Rosin: Suit per la precision eletronica eletronica, lassa poco residuo ma ga poveretà de pulizia de pulizia. Attivà Rosin (RMA): Contene un acido debole acido per la pulizia più forte, ma richiede de pulir per toglier el risidue.
Flux Resino/Sintetico
In alto, el produxe adato pa ła soldada automacada (come procesi SMT).
Flux acido
Sołusion de casa, el sałe, l’asido de sitrica, e l’acua (par ła salsadura inosidàbiłe) o netà da sołito (alternativa tenporanea).
Avvertimento del risco: in alto, richiede la pulizia de pulizia dopo el saldamento.
III. Flux Usage Tecniche e Precausion
Metodi de ła publicità
Par el picoło veneto-area soldà: dopara na penna de saldatura o tampon de coton pa ła domanda precixa.
Par el soldato de batch: Usa flusso liquida co un pennello, controllando l'importo usato per evitar la contaminazion.
Protesion de sicuresa e de Inutile
Evita de inalar fumi (soprattutto con flusso acido) e assicurarse de una zona de lavoro venelada.
L’aqua - a ła fluso el xe pì amichevołe, ma el ga bisogno de un procèso de netàmento.
Curài ła proprietà co łe propietà, co ła eficensa e ła eficensa ła pol esar mejorà.
Porte: 1060 bobine de aluminio, la Cina 1060 de coloni de colonimo 1060, 1060 1060, 1060, 1060, 1060, la Cina 1060 1060, la Cina 1060, la Cina 1060, la Cina 1060, la Cina 1060, la Cina 1060, la Cina 1060, la Cina 1060, la Cina 1060, la Cina 1060, la Cina 1060 1060 1060 1060 1060, 1060, 1060, 1060 1060 1060 1060, 1060 1060 1060, 1060 1060 1060 1060 .


